 English
 中文


高性能セラミック部品のためのセラミックと金属の接合
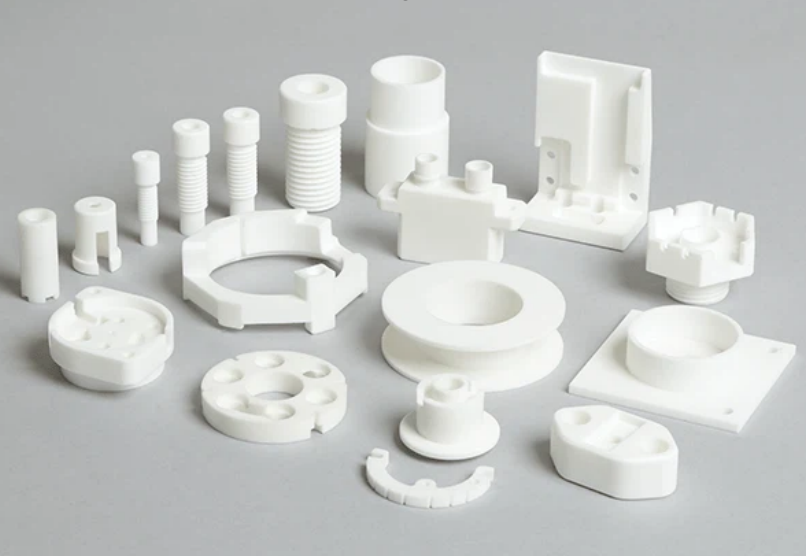

高性能セラミック部品は、電気絶縁、耐摩耗性、耐腐食性、熱安定性と金属の強度、導電性、機械的加工性、組み立ての柔軟性を組み合わせる必要がある場合に金属に接合されることが多いです。
セラミックの特徴には、硬度、断熱性、化学的安定性、そして優れた高温性能が含まれます。金属は溶接や固定が容易で、電気の導電性も良好です。これらの材料をより大きな機械システムに統合することは簡単です。エンジニアは、より少ない部品で、両方の材料を組み合わせて多機能な設計を組み立てます。
セラミックと金属の接合部も最も重要です。信頼性の高い接合は、熱膨張、残留応力、表面仕上げ、継ぎ材料、形状、公差の制御に大きく依存します。
セラミックと金属の接合とは何か?
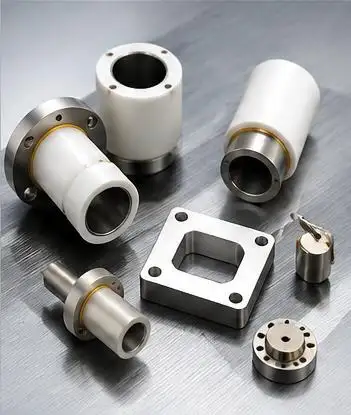
セラミックと金属の接合は、セラミック部品をステンレス鋼、銅、コバー、ニッケル合金、チタン、またはその他の金属と統合するプロセスです。
用途によっては、ジョイントが以下のものを提供する場合があります:
・機械的荷重伝達
・真空または気密封閉
・電気絶縁
・熱伝導
・流体の隔離
・防錆
接合品質は初期の接合強度だけで評価されるべきではありません。温度サイクル、耐熱衝撃、振動、漏れ、化学的適合性、長期的な疲労も考慮する必要があります。
なぜセラミック部品は金属に接合するのが難しいのでしょうか?
熱膨張の違い
金属とセラミックスの熱膨張係数は一般的に同じではありません。そのため、金属はセラミックスに比べて熱プロセス中により大きな膨張と収縮を経験します。
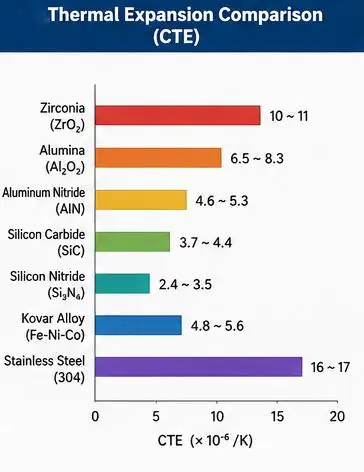
セラミック部品は局所的な引張応力よりも圧縮に強いため、過度な熱的不一致は亀裂、界面分離、シール破損を引き起こす可能性があります。
湿潤性の悪さ
従来のろう付け合金は、アルミナ、ジルコニア、窒化ケイ素、その他のセラミック表面を直接湿らせることはできない。したがって、参加には以下の条件が必要となる場合があります:
•セラミック金属化
・活性金属ろう付け合金
・表面の清掃と活性化
・制御炉の雰囲気
・精密接合温度
脆性物質挙動
金属とは異なり、陶器は塑性変形が限定的です。鋭い角、薄い壁、硬い金属スリーブ、不均一な接合荷重は局所的な応力集中を生み出します。
精度要件
平坦度、平行性、表面粗さ、穴の大きさ、同心率、組立クリアランスは、充填金属の流れと最終的な整列に直接影響します。
一般的なセラミックと金属の接合方法
| 方法 | 原理 | 利点 | 制限 |
| 冶金とろう付け | ろう付け前に機能的な金属層が塗布されます | 安定した接合部と気密シールの可能性 | 金属化品質の管理が必要 |
| アクティブメタルろう付け | チタンなどの活性元素はセラミック表面と反応します | 別途金属化工程を省くかもしれません | 温度、大気、充填剤の厚さに敏感 |
| 接着接合 | 部品はエポキシまたは高温接着剤で接合されます | 低処理温度と簡単な組立 | 温度と化学抵抗の制限 |
| 機械的接合 | プレスフィット、ねじ、クランプ、または保持リングが使用されます | 取り外し可能で炉の処理も不要です | ストレス集中を引き起こす可能性があります |
| 拡散結合 | 熱と圧力は面間拡散を促進します | 薄い界面と良好な高温安定性 | 特殊な機器が必要 |
メタリッシュセラミック部品の製造方法
メタリッシュセラミック部品は、見た目の上だけでなく、さまざまな役割を果たします。金属化工程により、ろう付けに適した湿潤性が向上する表面が得られます。
このプロセスは通常、以下を含みます:
- セラミック成形と焼結
- 接合面の精密な研削
- 表面の清掃と活性化
- 金属化層の準備
- ニッケルメッキや別の界面層
- 陶器と金属の配置
- 真空または不活性ガス大気でのろう付け
- 寸法や強度の適合性、漏れの検査
金属層は界面反応を制御し、界面領域に充填剤の均一な分布を提供し、セラミックから金属への移行をより均一かつ緩やかにします。
セラミック-金属組立設計における主な考慮事項
セラミックスと金属の接合材料の選択
資料は、広範な定性的記述ではなく、構成要素の具体的なデータに基づいて選ばれるべきです。セラミックから金属へのアセンブリでは、熱膨張、破壊靭性、曲げ強さ、熱伝導率の係数が残留応力、接合温度、界面設計、運用中のアセンブリの信頼性を決定します。
| 陶器素材 | 主な特性 | 結合の考慮事項と応用 |
| アルミナ、96〜99.5%のAl₂O₃ | 曲げ強度:296–310 MPa;靭性:3–4 MPa·√m;伝導率:24–30 W/m·K;CTE:6.5–8.3 × 10⁻⁶/K;抵抗率:>10¹⁴ Ω·cm | 絶縁性、耐摩耗性、金属化の適合性が良いです。絶縁体、真空フィードスルー、センサー、金属セラミック部品に使用されます。 |
| ジルコニア、ZrO₂ | 750〜1,470MPa;4〜10 MPa·√m;2.7–3 W/m·K;CTE:10–11 × 10⁻⁶/K | 高い筋力とタフさ。スリーブ、インサート、ポンプ、耐衝撃接着部品に適しています。 |
| 窒化アルミニウム、AlN | 220〜450 MPa;約3 MPa·√m;67–170 W/m·K;CTE:4.6–5.3 × 10⁻⁶/K | 熱伝達と断熱を組み合わせます。パワーエレクトロニクス、半導体部品、ヒートスプレッダーなどで使用されています。 |
| 窒化シリコン、Si₃N₄ | 580〜1,020 MPa;4〜7 MPa·√m;25–90 水/m·K;CTE:2.4–3.5 × 10⁻⁶/K | 高い強度と耐熱衝撃性。ろう付け時には柔軟なインターレイヤーが必要になることが多いです。 |
| 炭化ケイ素(SiC) | 450〜540MPa;2〜5 MPa·√m;約200 W/m·K;CTE:3.7–4.4 × 10⁻⁶/K | 優れた耐熱性、耐摩耗性、耐腐食性があります。半導体装置、シール、ポンプ、熱構造物などで一般的です。 |
ジョイント設計に対するさまざまな要因の影響
セラミックと金属を接合する際は、接合のすべての側面を考慮しなければなりません。
・CTEミスマッチ:セラミック材料と金属材料の熱膨張係数が大きく異なる場合、残留応力を低減するために適切な金属選択と適合性のある層材が必要となることがあります。
・破壊靭性:接合過程では、ZrO2およびSi3N4により鋭利なエッジの存在により強い応力が耐えられます。
・熱伝導率:熱の放散に関しては、AlNとSiCがセラミックスの選ばれ方です。
・電気的挙動:Al2O3、AlN、Si3N4は絶縁性を持つセラミックですが、SiCは一部のグレードでは絶縁性を示しますが、他のグレードではそうでない。
・接合後の強度:最終強度は金属化、ろう付け合金、クリアランス、残留応力、熱循環に依存します。
これらの値は参照であり、最終的なセラミックコンポーネントは、用途に応じた評価が必要です。
ジョイントジオメトリとクリアランス
一般的に優れたセラミックから金属への設計:
・セラミック接合部の鋭い角を避ける
・半径と徐々の遷移を用いる
・アセンブリをできるだけ対称的に保つ
・剛性のある金属構造がセラミックを過度に制約するのを防ぐ
・接合部を高引張荷重から離して位置づける
・ろう付け合金の流れのためのスペース確保
接合クリアランスは毛細管作用、充填剤の分布、界面厚さ、整列、残留応力に影響を与えます。隙間が狭すぎると完全な充填が妨げられることがあり、隙間が大きすぎると厚く不安定な接合層ができてしまうことがあります。
表面仕上げと平坦さ
制御面は金属化の均一性、組み立て接触、充填材の厚さ、寸法の一貫性を向上させます。また、応力集中を引き起こす局所的な不連続性も軽減します。
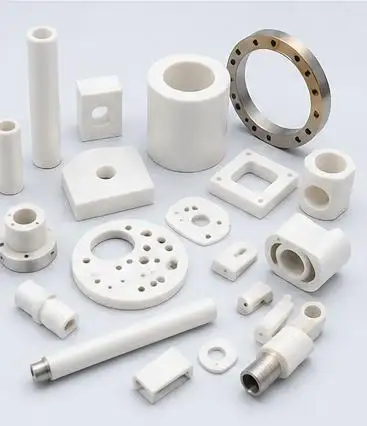
精密加工が接合品質に与える影響
精密加工は接合地のクリアランスや表面接触を調整し、ろう付けや接合工程前に表面の適切な位置合わせや応力分布の制御を行うため、セラミックから金属への接合プロセスを最適化します。
加工不良のセラミック部品は以下を引き起こす可能性があります:
• セラミックおよび金属のずれ
・ろう付けの厚さが不均一
・局所的な充填金属空洞
• 傾斜式アセンブリ
・シール面の破損
・公差外の最終寸法
重要な特徴には、内径および外径、段差孔の位置、同心率、平坦さ、垂直性、平行性、接合面の粗さなどがあります。
一般的な接合失敗
| 失敗 | 可能な原因 | 改善 |
| セラミッククラッキング | 熱的ミスマッチ、鋭い角、急速な冷却 | 材料のマッチングと熱サイクルの改善 |
| 界面剥離 | 汚染、湿潤不良、不連続な金属化 | 洗浄とプロセス制御の改善 |
| ろう付け空洞 | クリアランスの不均一や充填剤不足 | 接合ジオメトリと炉の状態を最適化する |
| 漏れ | ひび割れ、孔隙、または不完全な界面 | 密閉検査と界面検査を追加 |
| 歪み | 非対称設計または治具制限 | 照明器具と暖房設計の改善 |
| 接合部の腐食 | 互換性のない合金または金属 | 操作媒体に基づいて素材を選びます |
セラミックから金属への部品への応用
セラミック金属接着部品は以下に使用されます:
• 耐摩耗ブッシング、ノズル、バルブ、ガイド
• 金属化絶縁体および高電圧アセンブリ
・半導体真空およびウェハ取り扱い装置
・医療用流体制御および計器部品
• 耐腐食性化学処理システム
カスタムセラミック部品のUPCERAサポート
信頼性の高い接合は、寸法的に安定したセラミック基板から始まります。UPCERAは以下の分野を専門としています。高精度カスタムセラミック部品、ブッシング、ノズル、四角孔部品、金属加工部品、彫刻部品、セラミックと金属の接合部品、複雑な非標準構造などが含まれます。
利用可能な製造能力には以下が含まれます:
| 能力 | 典型的な範囲 |
| チューブとロッドの長さ | 最大1,000mmまで |
| プレートサイズ | 最大400mm×400mmまで |
| カスタムシェイプサイズ | 最大300mmまで |
| 最小壁厚 | 0.1–0.2 mm |
| 最小掘削穴 | φ0.4 mm |
| 最小スレッド | M2 |
| 表面粗さ | ラー0.02–ラー0.2 |
| 小さな外径精度 | 最大±0.002mmまで |
| 小さなID精度 | 最大±0.001mmまで |
| 同心率 | 0.002 mm |
| 平坦性 | 0.003 mm |
実際の公差は材料、形状、壁厚、穴の深さ、部品サイズによって異なります。薄壁、長穴、深穴、大型の部品は個別に評価すべきです。
UPCERAは、成形、制御焼結、精密研削、穴あけ、ねじ掘り、金属加工、彫刻、印刷、寸法検査、セラミックから金属への組立サポートを組み合わせています。
結びの言葉
荷重の種類、形状、温度、シールなど多くの要因により、材料の接合方法には多くの種類があります。信頼性の高いセラミック部品は、表面やパラメータの精密な加工と準備を必要とし、厳密に制御されます。
動作条件、公差、スケッチの表示をご遠慮ください。生産前に、UPCERAは製造可能性、ジョイントクリアランス、応力仕様を評価します。
よくある質問
Q1。UPCERAは薄壁セラミック部品を製造できますか?
はい、UPCERAは0.1mmから0.2mmの範囲で薄い壁の部品を製造できます。正確な厚さは、材料、サイズ、形状、そして特定の用途の要件によって異なります。
Q2。UPCERAはセラミックと金属の接着部品を製造できますか?
はい、UPCERAはセラミックと金属の接合を施す部品を製造できますが、セラミック部品は電気絶縁を提供し、耐摩耗性や耐腐食性、構造強度、金属部品と一体化されている必要があります。
Q3。UPCERAは金属化セラミック部品を製造できますか?
はい、UPCERAはろう付け、アセンブリ、真空やその他のシーリングシステムにおける部品の接合のための電気絶縁と接合を提供する金属セラミック部品を製造しています。
Q4。利用可能な陶器素材にはどのようなものがありますか?
材料の選択は用途によって異なります。一般的に、UPCERAはアルミナ、ジルコニア、窒化アルミニウム、窒化ケイ素、カーバイドケイ素を使用しています。
Q5。UPCERAの最小穴のサイズはどれくらいですか?
UPCERAの最小穴サイズは約φ0.4mmで、これはセラミック材料、穴の深さ、壁厚、必要な公差によって異なります。
Share on Social:


